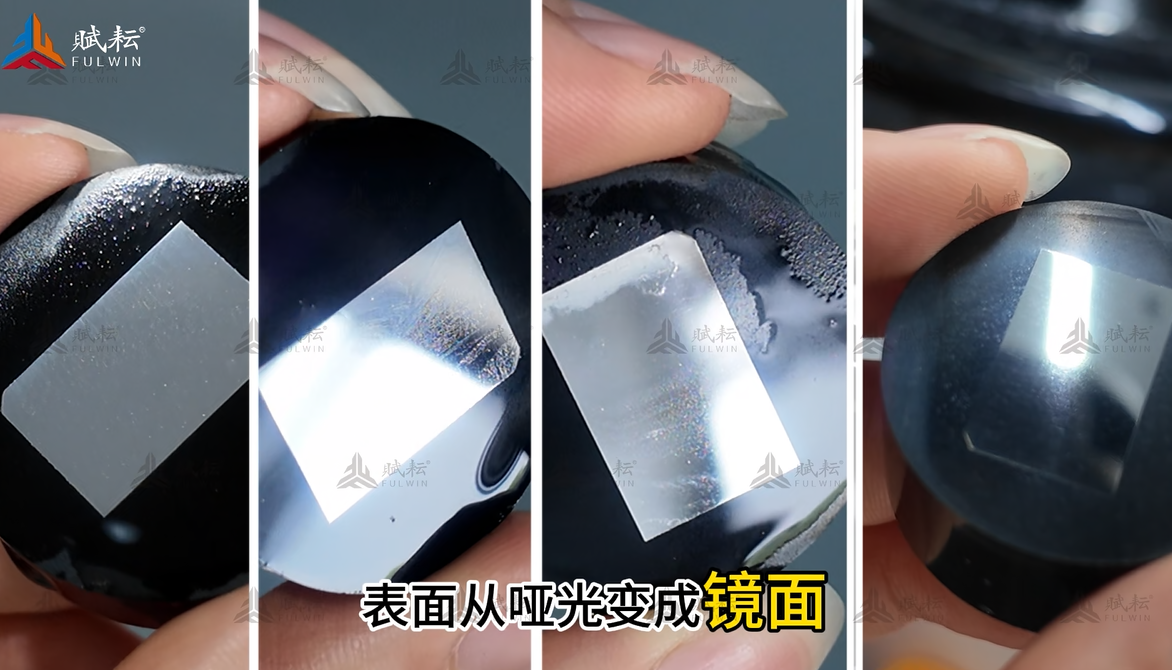
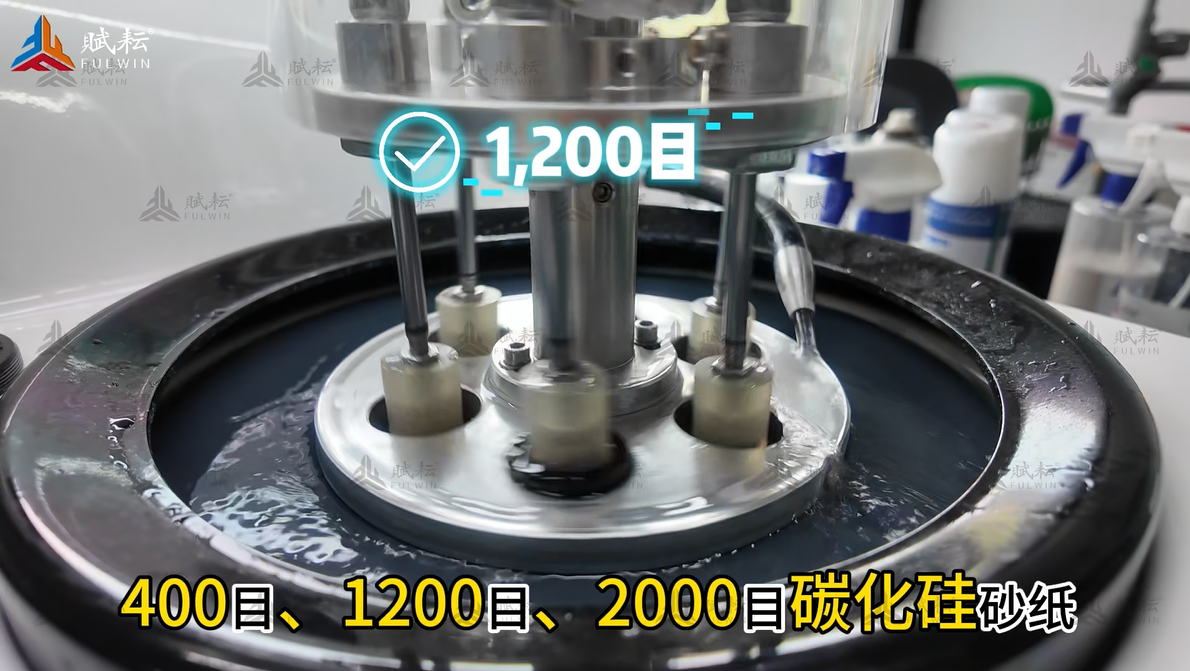
抛光液是金相制样与材料研磨抛光中,同时决定表面质量、加工效率和成本的关键耗材。磨料不对磨不动,粒度不对划痕不断,形态不对流程走不通。本文结合赋耘(FULWIN)金相磨抛系列的实际产品体系,从四个维度拆解抛光液选型逻辑,并附常见材料快速对照表,助你一次选对。
一句话选型原则:先按工件材料硬度定磨料种类,再按工艺阶段定粒度,最后按使用习惯与场景定产品形态。四者匹配,就能兼顾效率、光洁度与成本。
01 磨料种类:由材料硬度决定
不同磨料的硬度、切削方式(物理磨削 / 化学作用)不同。磨料硬度应高于工件,但过高的硬度在软材料上会造成过抛和深划痕。
参考原则:硬材料选更硬的磨料,软材料选温和的磨料。
金刚石 Diamond
自然界硬度最高,切削力极强。单晶型适合超硬材料、硬质合金的粗抛至精抛;多晶型磨削力高、不易划伤,适合光学晶体、陶瓷。
注意:用于软材料易造成过抛与深划痕。
氧化铝 Alumina
通用型磨料,硬度适中、抛光速率高、平坦度好,金相 / 岩相分析、金属、陶瓷、复合材料、宝石均可。
适合:黑色 / 有色金属及多种材料的高光洁度抛光。
二氧化硅 Silica
纳米级磨料,化学机械抛光(CMP)主力,电子产品、半导体高平坦化、镜面级精抛首选。
注意:去除划痕能力差,不适合粗抛、中抛。
氧化铈 / 氧化铬 / 碳化硅
氧化铈化学抛光作用强,适合玻璃、光学元件;氧化铬抛光后表面光洁度高;碳化硅硬度高、切削力强,适合粗磨。
提示:碳化硅用于软材料易产生深划痕。
磨料选型速记:超硬 / 硬质合金 → 金刚石;金相 / 金属 / 复合材料 → 氧化铝;玻璃 / 晶体 → 氧化铈;电子 / 半导体精抛 → 二氧化硅。
02 粒度:随工艺阶段逐级递减
抛光是一个“由粗到细”的过程。直接用最细粒度一步到位,既磨不掉上一道工序留下的深划痕,也会浪费成本。标准做法是逐级递进,每一道工序的粒度仅比上一道精细一档,避免跳级造成“去划痕慢、返工多”。
粗抛
15 – 40 μm
快速去除锯切 / 磨削损伤层与深划痕
中抛
3 – 9 μm
平整化,衔接粗抛与精抛
精抛
0.5 – 1.5 μm
获得高光洁度表面,接近标样
最终精抛
0.02 – 0.25 μm
纳米级平坦化、镜面 / CMP
粒度(μm)越大 → 去除越快、划痕越粗;粒度越小 → 表面越光洁、去除越慢。逐级递进才能兼顾速度与质量。
03 产品形态:贴合使用场景
同一种磨料,做成不同形态,使用方式与场景也不同。选形态主要看抛光机台、工艺习惯与是否方便定量。
润滑冷却液
配合磨抛机滴加,冷却 + 润滑 + 清洗,消除金相组织变形,适用于精磨与抛光全程。
悬浮抛光液
磨料均匀分散于液相,直接滴加即可,分散均匀、用量可控,是机抛的主流形态。
喷雾抛光剂
压力喷射使用,金刚石分布均匀,适合定量喷涂、快速高效。
抛光膏 / 抛光粉
膏体自带润滑冷却、便携;粉体可按需调配浆料,灵活适配不同工艺。
04 赋耘(FULWIN)金相磨抛系列
赋耘金相磨抛系列覆盖“液 / 剂 / 膏 / 粉”四种形态,粒度从 0.02μm 到 40μm 齐全。下面按产品大类、推荐范围、不适用范围整理,可直接对照选型。
抛光润滑冷却液
MLB:所有材料的精磨和抛光工序;
MLR:软材料的抛光工序
MLR 通用性弱于 MLB;软材料优先选 MLR
金刚石喷雾抛光剂
DPAL/DPA/DPA(多晶)/DPA(纳米)
各种材料的研磨抛光,压力喷射使用,金刚石分布均匀按需选择对应粒度(0.05–40μm)
金刚石悬浮抛光液
MDS(单晶):超硬材料、硬质合金研磨抛光,提高磨削速率、防烧伤;软材料精抛效率低于多晶。
PDS(多晶):光学晶体、陶瓷、超硬材料中抛–精抛; 粗抛去除大划痕效率不足。
氧化铝悬浮抛光液
OSP:金相、岩相分析;黑色 / 有色金属、陶瓷、复合材料、宝石、光学玻璃等高光洁度抛光;超硬材料粗抛效率偏低
二氧化硅悬浮抛光液
OP-S:多种材料纳米级高平坦化抛光;电子产品化学机械抛光(CMP);粗抛、中抛工序,去除划痕能力差
金刚石抛光膏
DPO:高硬度材料(硬质合金、合金钢、高碳钢)的负荷机械研磨;软质材料易造成过抛
抛光粉
ALP(氧化铝)/SIP(碳化硅)/CRP(氧化铬)/COP(氧化铈)/DPP(金刚石)
各种材料研磨抛光;氧化铝适合软材料最终精抛;氧化铈适合玻璃、光学元件;金刚石适合高硬度材料;
超硬材料优先选金刚石粉;软材料用碳化硅 / 金刚石易产生深划痕或过抛
粒度覆盖:金刚石类与多数抛光粉从 0.25μm 至 40μm 多档齐全;二氧化硅悬浮液提供 0.02 / 0.05μm 纳米级档;氧化铬为 0.5 / 1 / 3μm(适合中精抛)。
需要帮忙选型?
将你的工件材料、抛光机台与目标表面要求发给我们,赋耘技术团队可协助匹配最合适的抛光液型号与粒度路径。
 官方热线:021-61905265

 发布时间:2026-10-12
 浏览量:
 来源: